


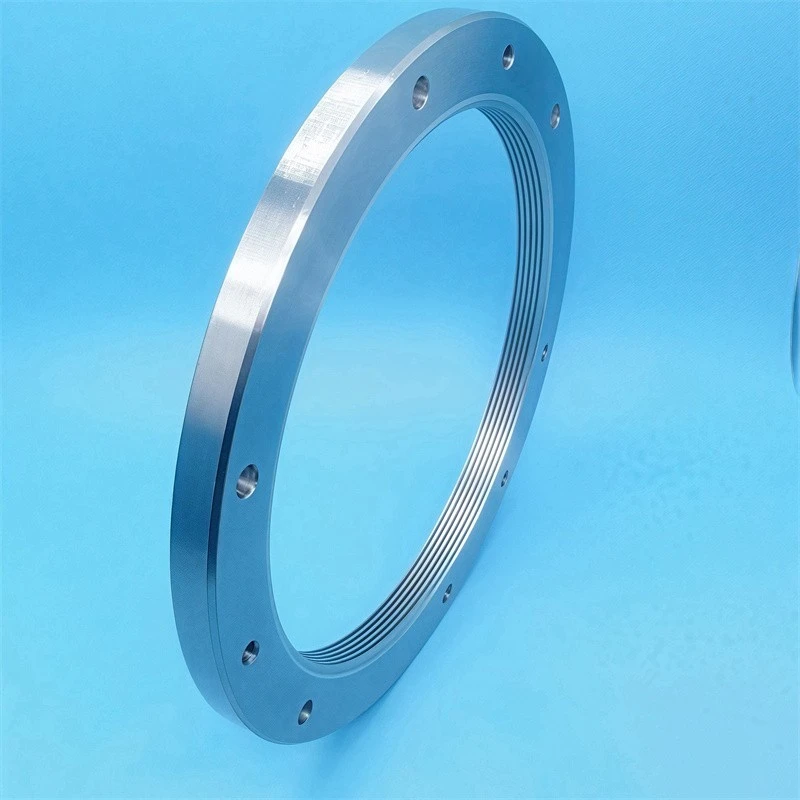
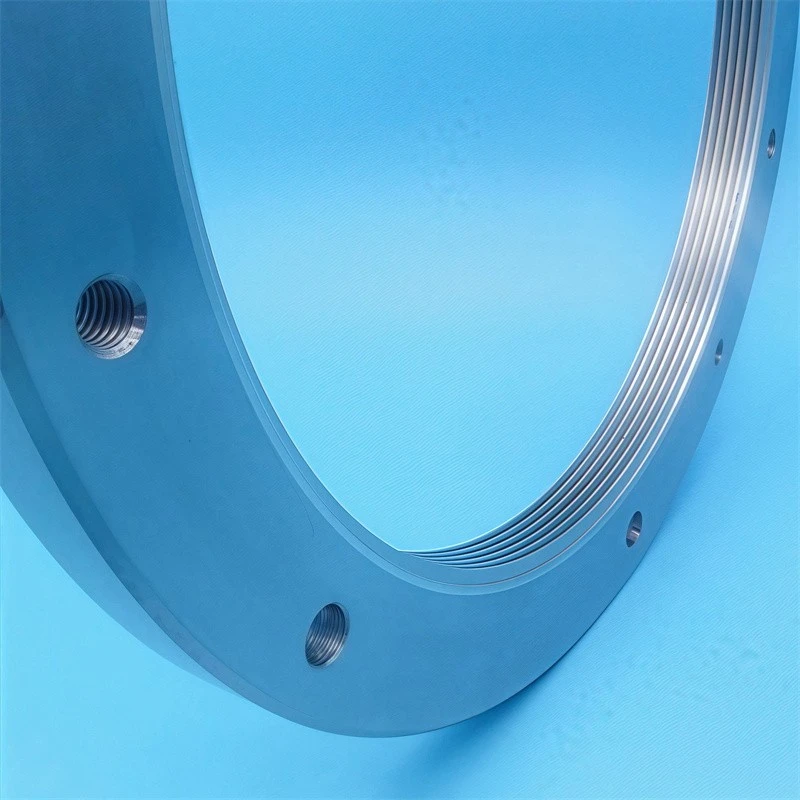
Φ200 Babbitt-vooderdatud tihend on metallist-tagatud tihenduskomponent tina-põhise Babbitti sulamist voodriga. Selle silindrilises konstruktsioonis on ühendatud metallist tugistruktuur sulamiga{5}}vooderdatud sisepinnaga.
Tehnilised andmed
|
Üksus |
Spetsifikatsioon |
|
Toote nimi |
Φ200 Babbitt{1}}voodriga pitsat |
|
Toote tüüp |
Babbitt{0}}vooderdatud tihenduskomponent |
|
Nominaalne siseläbimõõt |
Φ200 mm |
|
Struktuur |
Metallist aluspind Babbitti sulamist voodriga |
|
Voodri materjal |
Tina-põhine Babbitti sulam |
|
Saadaval Babbitti sulamiklassid |
ASTM B-23 1. klass, 2. klass, 3. klass, 11. klass |
|
Tugimaterjali valikud |
Teras, pronks, malm, vask |
|
Vooderdusprotsess |
Tsentrifugaalvalu |
|
Tootmise tüüp |
OEM ja kohandatud tootmine |
|
Valmis mõõtmed |
Vastavalt kinnitatud joonistele ja spetsifikatsioonidele |
|
Voodri paksus |
Vastavalt joonise nõuetele |
Tootmisprotsess
Jooniste ülevaade ja materjalide ettevalmistamine
Tootmisnõuded vaadatakse enne tootmist üle. Alusmaterjal, Babbitti sulami klass ja voodri paksus valitakse vastavalt kinnitatud spetsifikatsioonidele.
Aluspinna töötlemine ja pinna ettevalmistamine
Metallist aluspind töödeldakse kindlaksmääratud geomeetriaga. Liimimispind valmistatakse ette vastavalt valitud voodriprotsessile, et toetada Babbitti sulami ja alusmaterjali vahelist sidumist.
Tsentrifugaalvalu
Tina{0}}põhine Babbitti sulam kantakse ettevalmistatud alusele tsentrifugaalvalamise teel. Protsessi juhtimine keskendub voodri moodustamisele, sulami jaotusele ja liimimise terviklikkusele.
Lõpeta töötlemine
Vooderdatud komponent on viimistletud{0}}töötlusega, et saavutada määratud geomeetria ja kriitilised mõõtmed enne lõplikku ülevaatust.
Kohandatud tootmine ja OEM-i tarnimine
Jooniste{0}}põhine tootmine
Tootmine võib järgida kliendi jooniseid, milles on täpsustatud mõõtmed, tolerantsid, paigaldusomadused, voodri paksus ja materjalinõuded.
Näidis{0}}põhine asendus
Asendustootmise jaoks saab üle vaadata võrdlusnäidised ja saadaolevate seadmete teave. Kriitilised mõõtmed ja materjalinõuded kinnitatakse enne valmistamist.
Tehniline ülevaade ja spetsifikatsiooni kinnitus
Enne tootmist hõlmavad kokkulepitud spetsifikatsioonid nominaalset siseläbimõõtu, välisläbimõõtu, üldlaiust, paigalduskonfiguratsiooni, alusmaterjali, Babbitti sulami klassi, voodri paksust ja kontrollinõudeid, kui need on kohaldatavad.
Mitte{0}}standardsed konfiguratsioonid
Mittestandardsed mõõtmed ja konstruktsiooniomadused on toodetud heakskiidetud projekti järgi. Tootmine algab pärast vajalike spetsifikatsioonide ja kontrollikriteeriumide kinnitamist.
Rakendused ja ühilduvus
Auruturbiinid ja elektritootmisseadmed
Sobib seadmekonstruktsioonidele, mis sisaldavad Babbitt{0}}vooderdatud tihenduskomponenti. Enne asendamist kinnitage osade originaalmõõtmed, paigalduskoht ja töövahed.
Tööstuslikud kompressorid
Kompressorirakenduste puhul sõltub valik algsest tihendi konstruktsioonist, vastaskomponentidest ja töövahedest.
Mootorid ja pöörlevad seadmed
Võib tarnida mootorite ja muude pöörlevate masinate jaoks, kui see tihenduskonstruktsioon on seadme projektiga ette nähtud.
Pumbad ja muud tööstuslikud masinad
Pumba-, laeva-, nafta- ja gaasiseadmete ning muude tööstusseadmete sobivus sõltub tihenduskorraldusest, töökeskkonnast ja materjalinõuetest.
Kvaliteedikontroll ja ülevaatus
Mõõtmete ülevaatus
Kriitilised mõõtmed, sealhulgas siseläbimõõt, välisläbimõõt, üldlaius ja voodri paksus, kontrollitakse kinnitatud jooniste ja määratud tolerantside alusel.
Babbitti liimimise ülevaatus
Babbitti{0}}to{1}}tagasideme kontrollimisel kasutatakse meetodeid, mis vastavad komponendi konstruktsioonile ja kokkulepitud aktsepteerimiskriteeriumidele.
Mittepurustav testimine-
Ultraheli või muud sobivad NDT meetodid on saadaval nõudmisel, kui komponentide projekteerimise ja kontrollimise nõuded.
Lõplik ülevaatus ja dokumentatsioon
Valmis komponente kontrollitakse vastavalt kokkulepitud nõuetele. Saab esitada mõõtmete kirjed, materjalidokumendid ja muud kindlaksmääratud kvaliteedidokumendid.
Kvaliteedijuhtimissüsteem
Tootmistoimingud on kaetud ISO 9001:2015 sertifikaadiga kvaliteedijuhtimissüsteemiga. Sertifitseerimise üksikasjad on saadaval nõudmisel.


KKK
K: Mis vahe on Φ200, Φ150 ja Φ80 Babbitt{3}}vooderdatud tihenditel?
V: Nimisuurus on erinev. Vahetatavus sõltub ka tervikmõõtmetest, paigalduskonfiguratsioonist ja seadmete nõuetest.
K: Millist teavet on hinnapakkumise tegemiseks vaja?
V: Esitage joonis või võrdlusnäidis, nõutav kogus, materjali spetsifikatsioonid, voodri paksus, mõõtmete tolerantsid ja kontrollinõuded, kui need on saadaval.
K: Mis on Φ200 Babbitt{1}}vooderdatud tihendite MOQ?
V: MOQ sõltub materjali saadavusest, tootmisnõuetest ja tellimuse kogusest. Pakkumise taotlemisel kinnitage kohaldatav MOQ.
K: Mis on tüüpiline tootmisaeg?
V: Pärast joonise kinnitamist ja materjali kinnitamist laske kohandatud tellimuse esialgseks planeerimisprognoosiks umbes 4–6 nädalat. Tegelik tarneaeg sõltub tellimuse kogusest, materjalide saadavusest ja tootmisnõuetest.
K: Kuidas tihendid ekspordiks pakitakse?
V: Pakend valitakse vastavalt komponentide mõõtmetele, pinnakaitsenõuetele ja saatmistingimustele. Vajadusel saab korraldada ekspordikarpe või puidust karpe.
K: Kas asendustihendeid saab hiljem uuesti tellida?
V: Jah. Järjepidevate korduvate tellimuste toetamiseks säilitage kinnitatud joonis, osa number, versioon ja materjali spetsifikatsioonid.
Kuum tags: φ200 babbitt-vooderdatud tihend, Hiina φ200 babbitt-vooderdatud tihendi tootjad, tarnijad, tehas


